
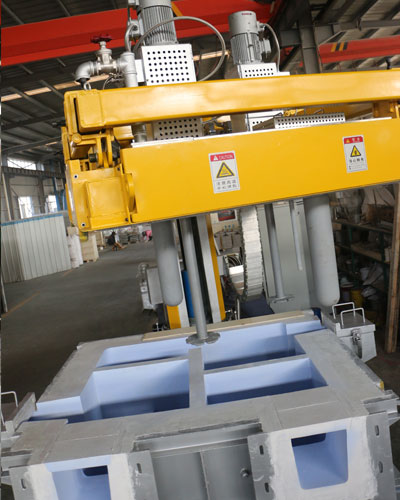
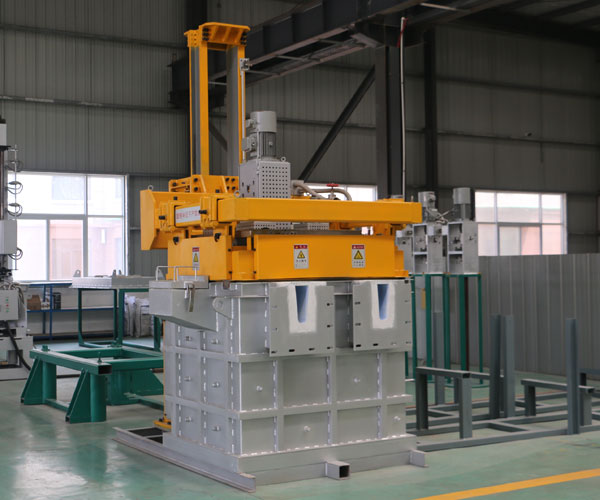
Gaz giderme ekipmanı, fırın ile döküm istasyonu arasındaki hat üzerinde yer alır ve görevi, erimiş alüminyum ve alaşımlarında bulunan, malzemenin kalitesini ve mekanik özelliklerini etkileyen safsızlıkları gidermektir. Bu ekipman, işleme ve ısıtma olmak üzere iki işlevi bir arada yerine getirir. Seçilen işleme süreci, proses gazının enjekte edilip eşit bir şekilde dağıtıldığı ve minik kabarcıkların eriyik içinde yukarı doğru aktığı gaz flotasyonu ilkesine dayanmaktadır. Hidrojen, kabarcıklar tarafından emilir ve ortadan kaldırılır. Alkali metal, klor gazı ile kimyasal olarak reaksiyona girer ve kalıntılar, kabarcıklar tarafından hapsedilmez. Büyük kalıntılar çarpışır, küçük olanlar ise düz bir çizgi halinde yakalanır. Ardından eriyik yüzeyine yükselerek cüruf oluştururlar.
Gaz giderme ekipmanının dönen nozulu, dönüş sırasında kabarcıkların inceltilmesinde ve alüminyum sıvısı içindeki kabarcıkların dağılmasında önemli bir rol oynar; ancak aynı zamanda sıvı yüzeyinin dönmesine de neden olur. Nozül hızı artmaya devam ettikçe, erimiş alüminyumun merkezinde bir negatif basınç bölgesi oluşur; bu da erimiş alüminyumun hidrojen emilimini, oksidasyonunu ve cüruf birikimini yoğunlaştırır. Nozülün kanatları, erimiş alüminyum üzerinde sadece yatay bir karıştırma etkisi yaratmakla kalmaz, aynı zamanda gaz ve sıvı karışımını yukarı doğru da yönlendirir. Püskürtme etkisi, erimiş alüminyumun çalkalanmasını yoğunlaştırır. Dönen nozül üzerindeki kanatların mekanik etkisi nedeniyle, erimiş alüminyum türbülanslı bir durumdadır ve merkezkaç kuvveti, erimiş alüminyumun nozül içinde radyal olarak hareket etmesine neden olur; gaz ise erimiş alüminyumun akışıyla birlikte erimiş alüminyumun içine püskürtülür.
Çevrimiçi gaz giderme ekipmanındaki nozülün hızı düşük olduğunda, nozül erimiş alüminyum üzerinde az bir karıştırma etkisi gösterir; erimiş alüminyumun türbülansı düşüktür ve kanadın gaz üzerinde yarattığı mekanik ayrıştırma etkisi azdır; bu nedenle kabarcık boyutu daha büyüktür; hız yüksek olduğunda ise erimiş alüminyumun türbülansı artar. Akış şiddeti artar, bıçağın gaz üzerinde büyük bir mekanik ayrıştırma etkisi olur ve alüminyum sıvısının maruz kaldığı merkezkaç kuvveti artar. Kabarcık, sıvı alüminyumla birlikte uzağa yayılır, kabarcıkların birleşmesi olasılığı azalır ve kabarcık boyutu küçülür. Bu nedenle, dönüş hızının kabarcıkların inceltilmesi üzerindeki etkisi ve erimiş alüminyuma yaptığı müdahale göz önünde bulundurulduğunda, gerçek üretimde nozul dönüş hızı yaklaşık 250 dev/dk civarında olmalıdır.
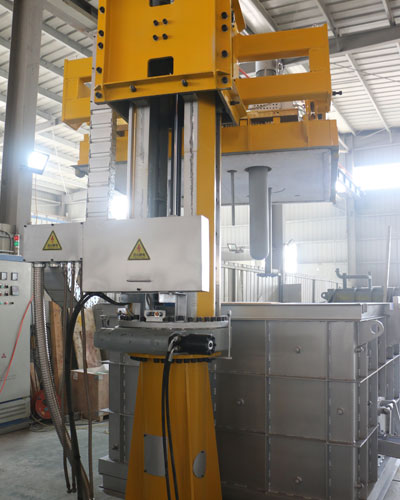
Nozülün kanatları, verimliliğinde önemli bir rol oynar hidrojen giderimi. Kabarcıklarla çarpışarak onları parçalayabilir ve böylece kabarcıkların boyutunu küçültebilir. Aynı zamanda, merkezkaç kuvvetini kullanarak kabarcıkları dağıtır ve eşit bir şekilde yayar; bu sayede kabarcıkların birleşmesi olasılığını azaltır ve hidrojen giderme etkisini artırır.
Gaz akışı, erimiş alüminyumdan hidrojenin giderilmesi için önemli bir parametredir. Yaklaşık 60 ton kapasiteli bir eriyik havuzunda belirli bir hidrojen giderme etkisine ulaşmak için yeterli gaz enjeksiyon hızı sağlanmalıdır. Gaz akışı ne kadar yüksekse, hidrojen giderme verimliliği de o kadar yüksek olur. Ancak hava akışı sınırsız olarak artırılamaz ve hava beslemesi 1,5-6,5 m³/saat aralığında ayarlanabilir. Hava akışı çok fazla olursa, reaksiyon odasında çok fazla kabarcık oluşur. Nispeten konuşursak, işlenecek erimiş alüminyumun bir kısmı gaza dönüşür ve sıvı ile temas süresi kısalır. Aynı zamanda, hava akışı çok fazla olduğunda, alüminyum sıvısının üst ve alt konveksiyonu yoğunlaşır ve bu da alüminyum eriyik içinde kabarcıkların oluşmasına neden olur. Hücredeki kalma süresi büyük ölçüde kısalır ve bu da hidrojen gideriminin etkisini azaltır.
Bu nedenle, gerçek üretimde, üst ve alt konveksiyonun etkisini azaltmak ve gaz kullanım oranını iyileştirmek amacıyla, aşırı gaz akışından mümkün olduğunca kaçınılmalıdır. Yalnızca gaz akış hızını artırarak gaz giderme verimliliğini iyileştirmek zordur. Gaz akış hızı, sıvı alüminyum seviyesinin devrilmemesi için kontrol edilmelidir. Saha testlerine göre, 6061 alaşımı için, gaz akış hızı, gaz çıkarma oranı 50%'nin üzerine çıktığında ve erimiş alüminyum devrilmediğinde 4-4,5 m³/saat'tir.
İlgili yazılar:
 Metal Gaz Giderme Sistemi
 Erimiş Metal Temizliği
 Alüminyum Gaz Giderme Makinesi
 Döner Gaz Giderme Ünitesi
 Hidrojen Gazının Giderilmesi
 Çevrimiçi Arıtma Ekipmanları
 Döner Gaz Giderme
 Azotla Alüminyumdan Gaz Giderme
 Erimiş Alüminyum Gaz Giderici
 Döner Gaz Giderme Yöntemi
 Alüminyum Gaz Giderme Ekipmanı
 Alüminyumun Çevrimiçi Gaz Giderimi