

Dökümhane akısı, esas olarak klorür ve florür tuzları ile diğer katkı maddelerinin bir karışımıdır. Genel olarak, kaplama akısı düşük bir yüzey gerilimi ve düşük bir erime noktası gerektirir; cüruf giderimi için kullanılan akı ise erimiş alüminyum için yüksek bir yüzey gerilimi, oksitlenmiş cüruf için ise düşük bir yüzey gerilimi gerektirir; Arıtma akısı, alümina için iyi bir adsorpsiyon kapasitesine sahip olmalı ve aynı zamanda alümina için belirli bir çözme kapasitesine de sahip olmalıdır; daha fazla gaz giderimi için, akısının uygun bir gaz üretim hızına sahip olması da beklenir ve benzeri özellikler aranır.
Dökümhane akışkanının üretim yöntemine gelince, bu öncelikle akışkanın kimyasal bileşimine bağlı olmalıdır. Fiziksel özelliklerine göre akışkanlar iki kategoriye ayrılabilir: eritme akışkanı ve uçucu akışkan. Genel olarak, eritme akışkanının üretimi için eritme yöntemi kullanılması en uygunudur; uçucu akışkanlar veya uçucu bileşenler içeren akışkanlar ise genellikle karıştırma yöntemiyle üretilir. granül akı Füzyon yöntemiyle üretilmektedir; bu yöntem, akışkanın bileşiminin homojenliği, erime noktasının düşürülmesi, suyun uzaklaştırılması, akışkanlığın artırılması ve etki süresinin uzatılması açısından şüphesiz faydalıdır.
Dökümhane Akı Özellikleri
- Çalışma sıcaklık aralığı içinde, erimiş alüminyuma zarar verecek hiçbir kimyasal reaksiyon meydana gelmez.
- İyi arıtma özelliklerinin yanı sıra cüruf oluşturma özelliklerine ve metal safsızlıklarını gidermek için gerekli performansa sahiptir.
- Erime noktası, erime sıcaklığından daha düşüktür ve sıvı halde iyi bir akışkanlığa sahiptir.
- Erimiş alüminyumdan kolayca ayrılır ve fırın duvarına ve aletlere yapışmaz.
- Yoğunluk, çalışma sıcaklığında erimiş alüminyumun yoğunluğundan daha düşüktür.
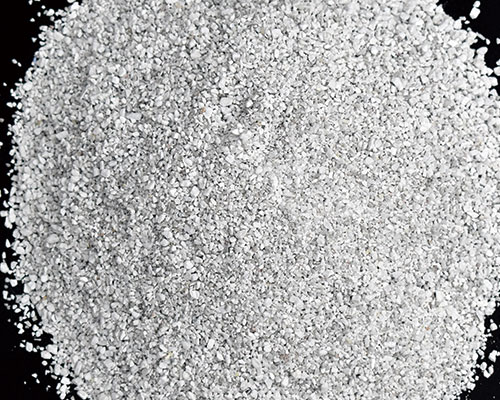
Doğru arıtma sıcaklığının ve miktarının seçilmesi, arıtma maddesi, ve doğru ekleme yöntemi arıtma etkisini artırabilir.
Arıtma sıcaklığı artırıldığında, akışkanın yüzey gerilimi azalır, oksitlenmiş kalıntıların ıslanabilirliği artar ve adsorpsiyon ile cüruf giderme etkisi güçlenir. Aynı zamanda, akıcının kalıntıları çözme kabiliyeti artar ve akıcı ile eriyik arasındaki kimyasal etkileşim güçlenir. Eriyik viskozitesi azaldıkça kalıntıların yukarı aşağı hareketi kolaylaşır, bu da arıtma etkisinin iyileştirilmesine katkıda bulunur.
Buna ek olarak, akı eriyik içine eklendiğinde, sadece büyük miktarda çözünme ısısını emmekle kalmaz, aynı zamanda bazı florürlerin ayrışması ve alüminyum florürün oluşumu da endotermik reaksiyonlar olduğundan, daha yüksek bir arıtma sıcaklığı tercih edilmelidir. Elbette, daha yüksek sıcaklık eriyik maddenin oksidasyon ve gaz emme eğilimini artıracağından, sıcaklık uygun şekilde seçilmelidir. Genellikle, akı arıtma sıcaklığı 730-750 ℃ arasındadır.