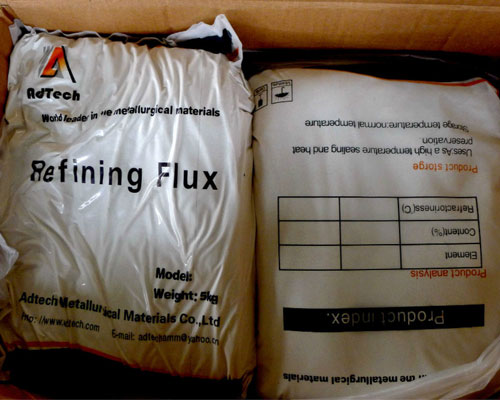
Granül Akı, alüminyum alaşımı eritme işleminde kullanılan önemli bir yardımcı malzemedir. Günümüzde piyasada bulunan akıların ana bileşenleri klorür ve florürdür. Bunlar arasında klorür, güçlü bir su emme özelliğine sahiptir ve nemden kolayca etkilenir. Bu nedenle, akı üretiminde kullanılan hammaddeler kurutulmalı, içlerindeki su tamamen giderilmeli ve ambalajlar sızdırmaz şekilde kapatılmalıdır. Nakliye ve depolama sırasında hasar görmemesi için özen gösterilmeli ve üretim tarihine dikkat edilmelidir. Depolama süresi çok uzun olursa, nem emilimi de meydana gelir. Alüminyum alaşımının eritilmesinde, eğer akılar örneğin cüruf giderici, arıtma maddesi, kaplama maddesi Nemi emmek için kullanıldığında, alüminyum sıvısı farklı derecelerde hidrojen emilimi gösterecektir.
Alüminyum alaşımı eritme işlemi, yüksek kaliteli döküm çubuklarının üretiminde en önemli proses aşamalarından biridir. Bu işlem düzgün bir şekilde kontrol edilmezse, dökümde cüruf kalıntıları, gözenekler, iri taneler vb. gibi çeşitli döküm kusurları ortaya çıkar; bu nedenle bu işlem sıkı bir şekilde kontrol edilmelidir.
Alüminyum alaşımının eritme sıcaklığı en iyi şekilde 750-760 derece arasında kontrol edilir. Sıcaklığın çok düşük olması cüruf kalıntılarının oluşumunu artırırken, çok yüksek olması ise hidrojen emilimini, oksidasyonu ve nitrürleme sırasında yanma kaybını artırır. Yapılan araştırmalar, erimiş alüminyumda hidrojenin çözünürlüğünün 760 derecenin üzerinde keskin bir şekilde arttığını göstermiştir. Hidrojen emilimini azaltmanın birçok yolu vardır; örneğin, eritme fırınlarını ve eritme aletlerini kurutmak ve granül akıların nemden ve bozulmadan kaynaklanan sorunları önlemek gibi. Erime sıcaklığı, en hassas faktörlerden biridir. Aşırı eritme sıcaklığı sadece enerji israfına ve maliyet artışına yol açmakla kalmaz, aynı zamanda gözeneklerin ve iri tanelerin oluşumunun da doğrudan bir nedenidir.

Granül Akı
İyi bir granül akı ve uygun bir rafinaj işlemi. Şu anda, alüminyum alaşımının arıtılmasında çoğunlukla toz püskürtme yöntemi kullanılmaktadır. Bu arıtma yöntemi, arıtma maddesinin alüminyum sıvısıyla tam temas etmesini sağlayarak arıtma maddesinin maksimum verimliliğini ortaya çıkarır. Bu özellik açık olsa da, arıtma sürecine de dikkat edilmesi gerekir; aksi takdirde istenen sonuç elde edilemez. Toz püskürtmeli arıtmada kullanılan azot basıncı daha uygundur.
Arıtma işleminde kullanılan azot, yüksek saflıkta klor (99,99%N2) değilse, erimiş alüminyuma ne kadar çok azot üflenirse, azottaki nem o kadar fazla erimiş alüminyumun oksitlenmesine ve daha fazla hidrojen emmesine neden olur. Buna ek olarak, azot basıncı yüksektir ve erimiş alüminyumun oluşturduğu dalgalanmalar büyüktür; bu da oksidasyon ve cüruf kalıntısı oluşumu olasılığını artırır.
Arıtma işleminde yüksek saflıkta azot kullanılırsa, arıtma basıncı yüksek olur, oluşan kabarcıklar büyük olur, alüminyum eriyik içindeki büyük kabarcıkların kaldırma kuvveti artar, kabarcıklar hızla yükselir, alüminyum eriyik içindeki kalma süresi kısalır ve hidrojen giderme etkisi yetersiz kalır; bu da israf yaratır. Azot maliyetleri artırır. Bu nedenle azot daha az kullanılmalı, arıtma maddesi daha fazla kullanılmalıdır; daha fazla arıtma maddesi kullanmanın sadece avantajları vardır, hiçbir zararı yoktur. Toz püskürtmeli arıtma işleminin kilit noktası, mümkün olduğunca az gaz kullanmak ve erimiş alüminyuma mümkün olduğunca fazla arıtma maddesi püskürtmektir.