

Alüminyum ve alüminyum alaşımlarının eritilmesi sürecinde, alüminyum kendi kapanımlarının yanı sıra oksijenle kolayca alümina veya alümina alt bileşikleri oluşturabilir; bu da alüminyum eriyiğinin yüzeyinde, eriyikle belirli bir derecede ıslanabilirliğe sahip bir cüruf tabakasının oluşmasına neden olur. Karışımda hatırı sayılır miktarda eriyik bulunduğundan, bu ikisinin ıslanabilirliğini değiştirmek, cüruf ile alüminyum arasındaki arayüzdeki yüzey gerilimini artırmak ve cüruf ile alüminyumu birbirinden ayırmak için alüminyum arıtma akışkanlarına ihtiyaç duyulur.
Alüminyum ve alüminyum alaşımları için kullanılan akı maddeleri genellikle alkali metaller ile alkali toprak metallerin klorürlerinden ve florürlerinden oluşur; ancak bileşenlerin içeriği oldukça farklıdır ve etkileri de birbirinden farklıdır. AdTech tarafından üretilen akışkanların kullanılmasının yanı sıra, akışkan bileşim oranını eritilecek alüminyum alaşımının bileşimine göre ayarlamak en iyisidir. Aynı zamanda, akı miktarı, akı ile eriyik arasındaki temas süresi, temas alanı, karıştırma koşulu, sıcaklık vb. gibi arıtma süreci koşullarını sıkı bir şekilde kontrol edin. Arıtma maddelerinin kullanılması, cüruf içindeki alüminyum miktarını etkili bir şekilde azaltabilir ve döküm kayıplarını düşürebilir.
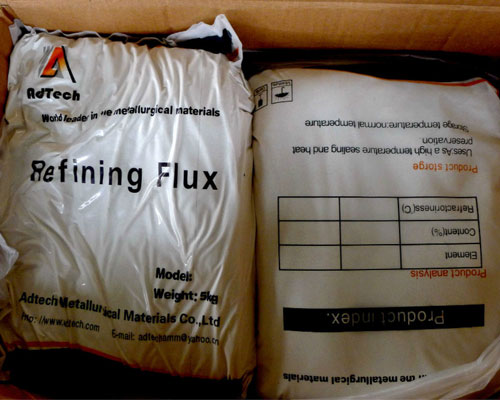
AdTech’in rafine edilmiş akı Alüminyum alaşımı döküm sürecinde erimiş metalin gazdan arındırılması ve cüruflandırılması için rafine akışkanların araştırma ve geliştirilmesi, üretimi ve pazarlanmasına odaklanmaktadır. AdTech’in rafine akı, geleneksel gaz giderme ve cüruf giderme etkilerini artırmak için benzersiz bir teknoloji kullanır ve bu teknoloji, mikron alüminyum folyo, baskılı PS alt tabakaları, teneke kutu malzemeleri, esnek ambalaj malzemeleri, demiryolu taşımacılığı, havacılık ve uzay ürünleri, kablolar ve teller ile diğer döküm alüminyum arıtma işlemleri gibi birçok alüminyum alaşımlı ürün serisinin döküm sürecine uygundur.

Genel arıtma yöntemi, arıtma maddesini fırına elle serpmek ve ardından karıştırma ve arıtma işlemlerini gerçekleştirmektir. Ancak, bazı alaşım üretimlerinde azot üflemeli arıtma gereklidir (arıtma süresi daha uzundur, 30 dakikaya kadar çıkabilir), ve belirli bir üfleme yüksekliği olmalıdır. Yanlara doğru yatay, başa doğru dikey olarak sıvı alüminyumda büyük dalgalanmalar meydana gelir; bu nedenle azot basıncını ayarlamak ve kabarcık yüksekliğini 10-15 mm'de tutmak en iyisidir.
İlgili yazılar:
 Cüruf Giderici
 Alüminyum Döküm Tozu
 Cüruf Akışı: Alüminyum Kaybını Azaltma ve Ergitme Davranışını Kontrol Etmeye Yönelik Pratik Bir Kılavuz
 Alüminyum Arıtma Maddesi
 AdTech Arıtma Akıları
 Akı Gaz Giderme
 Granül Akı
 Erimiş Alüminyum Arıtma Akısı
 Erimiş Alüminyum Arıtma Maddesi
 Alüminyum Granül Akı
 Alüminyum için Cüruf Azaltıcı Akı: Cürufu Azaltın, Metal Geri Kazanımını ve Ergitme Kalitesini Artırın
 Alüminyum Alaşımı Arıtma Maddesi