
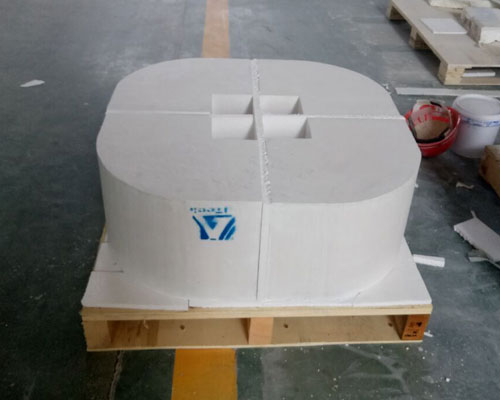
Sıcak üst yöntemi, dağıtım plakasındaki düşme noktalarını azaltmak için aynı döküm seviyesini kullanır. Aynı zamanda, kalıbın üst kısmının açıkta kalan alanı küçüktür ve ısıyı korumak için bir “sıcak kapak” bulunur; bu nedenle döküm sıcaklığı, geleneksel yönteme göre biraz daha düşüktür. Ancak, döküm sıcaklığı çok düşük olursa soğuk bariyer oluşumunu teşvik eder ve derinliğini artırır. Döküm sıcaklığı çok yüksek olursa, külçede dantel yapısı oluşması kolaylaşır. Bu nedenle sıcaklık uygun şekilde kontrol edilmelidir.
Hepimizin bildiği gibi, kalıptaki sıvı boşluğunun sıvı seviyesi, yuvarlak külçe dökümünün kalitesini değerlendirmek için önemli bir kriterdir. Sıradan metal kalıp döküm yönteminde, kalıp boşluğundaki sıvı seviyesi yaklaşık 50 mm-80 mm'dir. Erimiş metal kristalleştiriciden geçtiğinde, ilk katılaşan kabuk büzülür ve kristalleştiricinin çalışma yüzeyinden ayrılır; bu da bir boşluk oluşturur ve dış yüzeyin soğumaya devam etmesini ciddi şekilde engeller. Ancak külçenin yüzeyi doğrudan su soğutma bölgesine girdikten sonra iyi bir soğutma etkisi elde edilebilir. Bu nedenle, katılaşma sonrası ayrışma bölgesini ve yetersiz soğutma alanını en aza indirmek ve külçenin yapısını ve yüzey kalitesini iyileştirme amacına ulaşmak için sıcak üst döküm yöntemi daha ideal olacaktır. AdTech şunları sunar: çamaşır dağıtma, Seramik Döküm Kanalı Burcu, Alümina Seramik Halka, Sıcak Üst Döküm Kapağı, Yüksek Saflıkta Grafit Halka, Sıcak üst döküm için Sıcak Üst Döküm Kapağı. Bu, etkili sıvı boşluğundaki düşük sıvı seviyesine ve hassas ayarlamaya bağlıdır; bu da üretilen külçenin kesit yapısının daha homojen olmasını sağlar.
Buna ek olarak, “sıcak üst” yöntemi aynı kalitede döküm elde edilmesini sağlar; eriyik arıtma cihazının kullanımı kolaydır ve döküm sırasında eriyikteki yeniden kirlenmeyi kontrol edebilir. Döküm işlemi sırasında eriyik yüzeyinde oluşan oksit, eriyik içine karışması kolay değildir. Kapakta kalır. Yüzer huni kullanılmadığından, yüzer huninin ilgili kısmında tüy kristalleri oluşması kolay değildir. Havacılık ve diğer önemli endüstriyel sektörler için bu avantajlar, tatmin edici gereksinimleri karşılayacak şekilde düşük hava içeriğine sahip, oksidasyon kalıntıları içermeyen ve yüksek yapısal performansa sahip kalıplar ve dövme parçaların sağlanmasını gerektirir. AdTech tarafından üretilen çevrimiçi gaz giderme sistemi, alüminyum dökümlerin kalitesini etkili bir şekilde artırabilir ve fırın ile döküm platformu arasına kurulur.
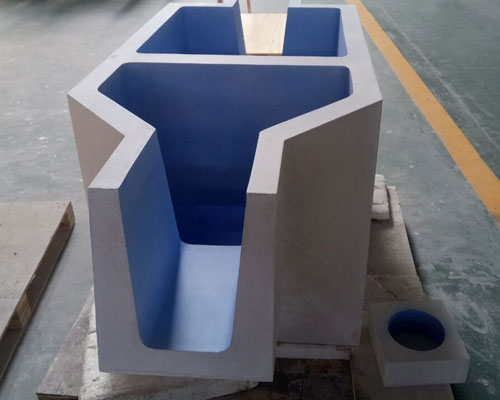
Aynı zamanda, işlemin istikrarlı olması sayesinde sadece döküm makinesinin üretim verimliliği ve döküm verim oranı artmakla kalmaz. İşleme atölyesi açısından, kütüğün homojenleşme süresi kısalır, kenar ayrışması olmaz ve kesit üzerindeki dendrit ağı küçüktür; bu da ekstrüzyon hızını ve verim oranını büyük ölçüde artırarak daha fazla ekonomik fayda elde edilmesini sağlar.
Elbette, günümüzde sıcak üst yöntemi, yurt içinde ve yurt dışında küçük çaplı yumuşak alaşımların üretiminde yaygın olarak kullanılmaktadır; ancak büyük çaplı sert alaşımlara henüz hak ettiği ilgi gösterilmemiştir. Bunun başlıca nedenleri, küçük çap ve yüksek döküm hızı, döküm işlemi sırasında külçenin maruz kaldığı düşük iç gerilim ve çatlama eğiliminin az olmasıdır. Büyük çaplı kütüklerin durumu ise farklıdır ve döküm hızı, çatlama eğilimi nedeniyle ciddi şekilde sınırlandırılmaktadır. Çatlakları önlemek için döküm hızının düşürülmesi gerekmektedir. Ancak yüzey kalitesi, küçük çaplı ingotlar kadar pürüzsüz değildir. Bununla birlikte, uzun vadede yüzey kalitesine takılıp kalarak iç kalitenin iyileştirilmesini göz ardı etmek tavsiye edilmez.