

Piyasada genellikle çevrimiçi alüminyum gaz giderme sistemi kullanılmaktadır. Çevrimiçi alüminyum gaz giderme ünitesi, yüksek gaz giderme ve arıtma etkisine sahiptir ve ısıtma sistemi, dökümdeki sıcaklık kaybını azaltabilir. Bununla birlikte, çevrimiçi gaz giderme sisteminin dezavantajı, geniş gaz giderme alanı ve yüksek artık alüminyum içeriğidir. Hat içi gaz giderme sistemi ise bunun tam tersidir. çevrimiçi gaz giderme sistemi, ; bu sistem, alüminyum kalıntısı bırakmama ve az yer kaplama özelliklerine sahiptir. Bununla birlikte, sıralı gaz giderme sisteminin dezavantajı, sıcaklık düşüşünün fazla olması ve cüruf oluşumunun yoğun olmasıdır; ayrıca grafit rotoru kolayca kırılabilir. Vakumlu gaz giderme makinesi ve ultrasonik gaz giderme makinesi yaygın olarak kullanılmamaktadır ve bunların kullanım etkileri henüz piyasa tarafından test edilmemiştir.

Çevrimiçi Alüminyum Gaz Giderme Sistemi
Alüminyum alaşımından sonra eritme ve arıtma, su giriş konumunun, arıtma maddesinin eklenmesinden önceki ve sonraki sürenin, döner gaz giderme işleminin azot akış hızının, grafit döner çubuğun dönme hızının, gaz giderme süresinin, grafit döner çubuğun çapı ve yüksekliğinin alüminyum sıvısının yoğunluğu üzerindeki etkileri ölçülmüş ve analiz edilmiştir.
Gaz giderme işleminden sonra, gaz giderme etkisi potanın farklı noktalarında tutarlı değildir; en kötü durum ise döner tabla yakınında görülür.
Sonuçlar, azot akış hızının kabarcık oluşum konumu üzerinde belirli bir etkiye sahip olduğunu ve yüksek akışlı kabarcıkların daha uzağa yayıldığını, ancak bunun alüminyum eriyiğinin daha şiddetli bir şekilde çalkalanmasına yol açtığını ve bunun da üretim güvenliği açısından riskler doğuracağını göstermektedir.
Dönme hızı, sıvı alüminyumun gaz giderme etkisi üzerinde büyük bir etkiye sahiptir. Yüksek hız, gazın daha eksiksiz bir şekilde yayılmasını sağlar ve sıvı alüminyumun devrilmesini önler.
...'nın eklenme süresi arıtma maddesi gaz giderme işlemi üzerinde çok az etkiye sahiptir ve sıvı alüminyumun içindeki arıtma amacına ulaşamaz; bu nedenle yüzeydeki cüruf işlenebilir. Yüzeydeki alüminyum cürufunu işlemek için cüruf gidericinin kullanılması önerilmektedir. Arıtma maddesi spesifikasyonuna göre, arıtma maddesi sıcaklığı 700 ~ 750 ℃ olup, cüruf ve gaz giderme maddesi sıcaklığı ≥ 680 ℃'dir. Arıtma maddesi, sıvı alüminyum sıcaklığı konusunda yüksek gereksinimlere sahiptir ve bu da sahada kontrol edilmesi zor bir durumdur.
Gaz giderme etkisinin sağlanması ve alüminyum eriyiğinin yuvarlanma nedeniyle oksitlenmemesi için dönme hızı ve azot akış hızı birlikte kullanılmalıdır. 15 L/dk’lık akış hızı, 400 dev/dk’da gereksinimleri karşılayabilir.
Gaz giderme sürecinde, erimiş alüminyumun yuvarlanması ve sıçraması, erimiş alüminyumun gaz giderilmesi ve oksidasyonu üzerinde etkili olur. Gaz giderme işleminden sonra, yüzeydeki alüminyum cürufu ve numunenin yoğunluğu, gaz giderme verimliliğini yansıtabilir.
İlgili yazılar:
 Döner Gaz Giderme Yöntemi
 Alüminyumun Çevrimiçi Gaz Giderimi
 Dökümhanede Gaz Giderme Yöntemleri
 Hidrojen Gazının Giderilmesi
 Döner Gaz Giderme Ekipmanı
 Erimiş Alüminyum Gaz Giderici
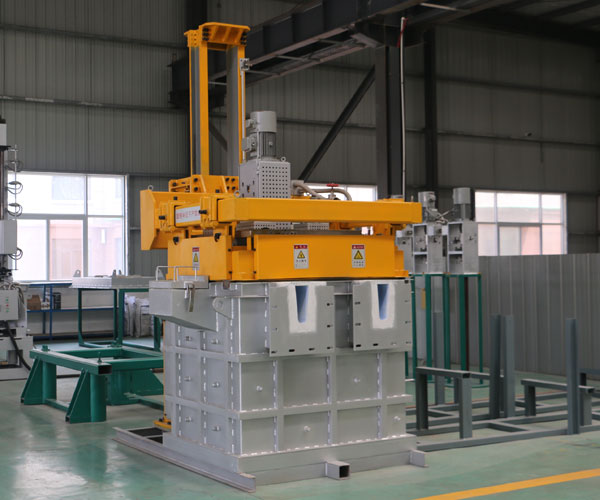 Alüminyum Gaz Giderme Makinesi
 Erimiş Alüminyumdan Gazın Giderilmesi
 Döner Gaz Giderme Ünitesi
 Alüminyumdan Gazın Nasıl Giderileceği
 Metal Gaz Giderme Sistemi
 Azotla Alüminyumdan Gaz Giderme