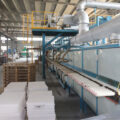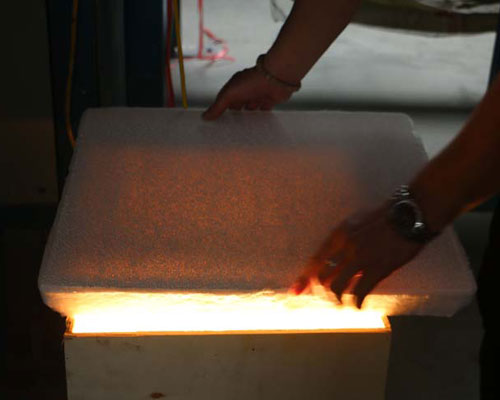
Alüminyum için üretilen AdTech köpük seramik filtreler, sağlam bir ağ yapısına ve organik köpük hücrelerine sahip bir taşıyıcı temelinde üretilmektedir. Üretim aşamaları şu şekildedir.
Taşıyıcı, tiksotropik alümina bulamacına daldırılır ve bulamacın taşıyıcının köpük iskeleti üzerine düzgün bir şekilde birikmesini sağlamak için kare merkezlemeli otomatik ekstrüzyon işlemi uygulanır. Kurutma ve katılaşma işlemlerinden sonra, nihai ürün 1180 °C’lik yüksek bir sıcaklıkta kalsine edilir. Filtre, erimiş alüminyum alaşımındaki safsızlıkları filtrelemek üzere filtre kabına takılır ve bilgisayar sabit diskleri, baskılı PS alt tabakaları, teneke malzemeler, türbinler ve jet motorlarının fan kanatları gibi yüksek katma değerli, yüksek teknolojili performanslı alüminyum alaşımlı hassas dökümlerin üretim gereksinimlerinin karşılanmasına yardımcı olur.
Alüminyumda Köpük Seramik Filtrelerin Kullanımının Avantajları
- Ekstrüzyon verimliliğini artırma: 6063 alaşımlı ekstrüde kütüğü arıtmak için filtre plakasını kullandığımızda, belirli bir kalıbı inceledik ve ekstrüzyon hızının yaklaşık 20% arttığını, verimliliğin ise neredeyse 15% arttığını tespit ettik.
- Kalıp ömrünü uzatın ve kalıp bakım sürelerini kısaltın.
- Stresi azaltın: 6063 alaşım eriyiği bir filtre plakası kullanılarak arıtıldığında, ekstrüzyon kuvvetinin filtrelenmemiş ekstrüzyon kuvvetinden 'den fazla daha düşük olduğu tespit edildi.
- Alüminyum profillerin yüzey kalitesini önemli ölçüde artırır. Üretim maliyetlerini düşürme ve ürün kalitesini artırma açısından, alüminyum eriyiğini arındırmak için seramik köpük filtre plakalarının kullanılması büyük avantajlar sağlar.
Seramik Köpük Filtrenin Kullanım Alanları
- Şunu temizleyin: CFF filtre kutusu.
- Filtre plakasını dikkatlice şuraya yerleştirin: seramik köpük filtre, ardından alüminyum sıvısının akışını önlemek için filtre plakasındaki contayı elle bastırın.
- Filtre kutusunu ve filtre plakasını, alüminyumun sıcaklığına yakın bir sıcaklığa gelene kadar eşit şekilde önceden ısıtın. Nemini gidermek ve ilk geçici filtrelemeyi kolaylaştırmak için ön ısıtma yapın. Ön ısıtma işlemi için elektrik veya gaz kullanılabilir. Normalde bu işlem yaklaşık 15-30 dakika sürer.
- Döküm sırasında alüminyum hidrolik başlığın değiştirilmesine dikkat edin. Normal başlangıç basınç yüksekliği 100-150 mm’dir.
- Erimiş alüminyum akmaya başladığında, indentör 75-100 mm'nin altına düşecek ve ardından indentör yavaşça yükselecektir.
- Normal filtreleme işlemi sırasında, filtre plakasına darbe uygulamaktan ve titreşime maruz bırakmaktan kaçının. Aynı zamanda, erimiş alüminyumla aşırı etkileşimi önlemek için yıkama tankı erimiş alüminyumla doldurulmalıdır.
- Filtreleme işleminden sonra, filtre kutusunu temizlemek için filtre plakasını zamanında çıkarın.