
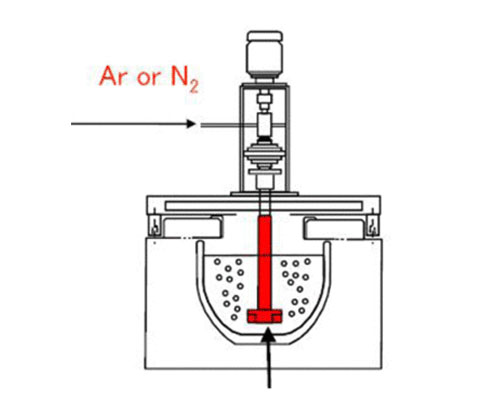
Bir alüminyum dökümhanesi işletiyorsanız, bu sorunun ne kadar baş ağrıtıcı olduğunu zaten biliyorsunuzdur. Temiz metal gibi görünen malzemeyi döküyorsunuz, ancak bitmiş dökümlerde ortaya çıkan gözeneklilik, hurda oranlarınızı tavan yaptırıyor ve müşterilerinizi başka yerlere yönlendiriyor. Bunun çözümü şudur: alüminyumun gazdan arındırılması , ve günümüzde gerçekleştirilen çoğu işlemde, alüminyumun azotla gazdan arındırılması Bunu yapmanın en akıllı ve en ekonomik yolu budur.
Metallojik kaliteden ödün vermeden hidrojeni gidermenin etkili bir yolu olması nedeniyle, birçok alüminyum dökümhanesinde erimiş alüminyumun argon gazıyla gazdan arındırılması hâlâ yaygın bir uygulamadır; ancak giderek daha fazla üretici maliyetleri düşürmenin peşindedir. Ticari döküm işlerinin çoğunda, alüminyumun gazdan arındırılması sırasında argonun yerine azot kullanılabilir ve bu, sonuçlardan ödün vermeden gerçekleştirilebilir.
Alüminyum döküm için gaz giderme ekipmanları hakkında daha fazla bilgi edinin
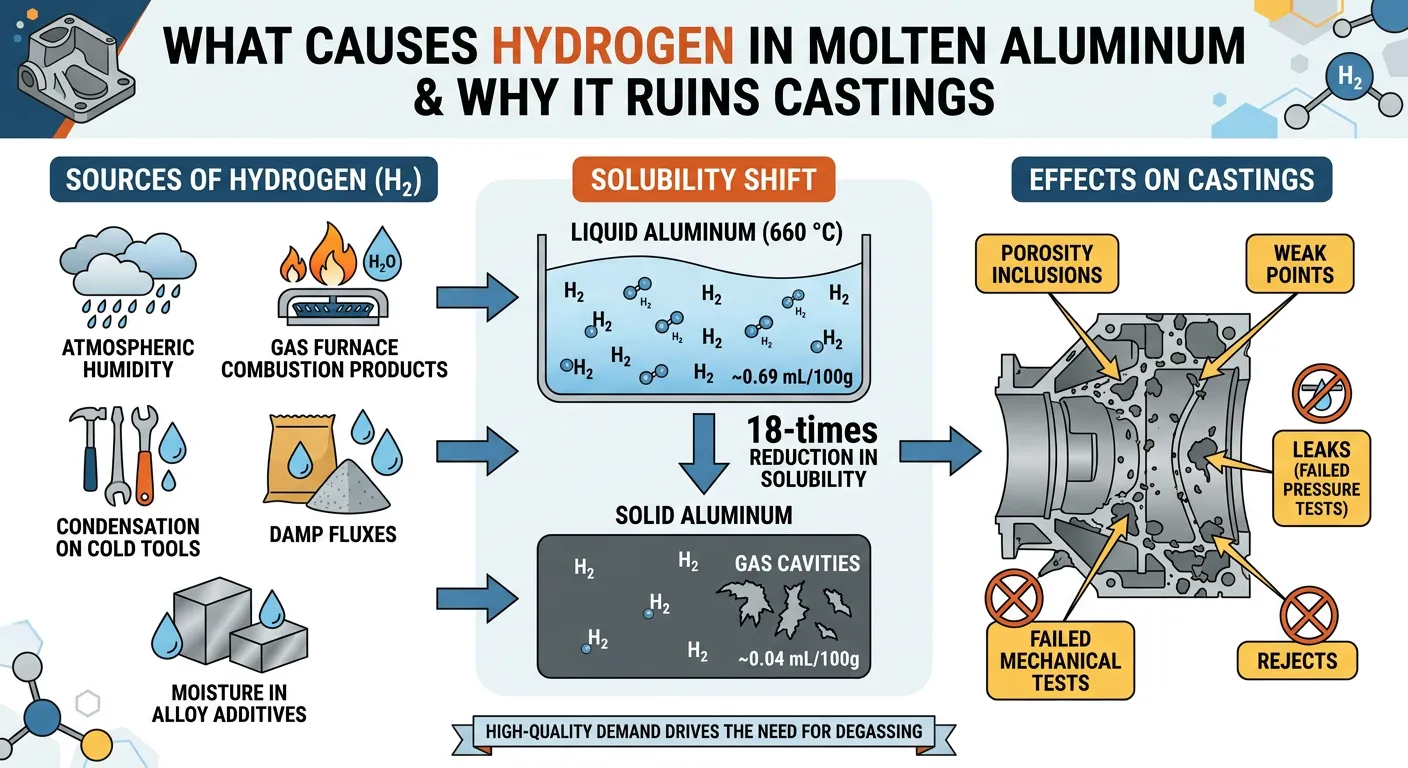
Erimiş alüminyumda hidrojen oluşumunun nedenleri nelerdir ve bu durum dökümleri neden bozar?
Alüminyum dökümünde, “kalıntılar” olarak bilinen kirlilikler, reddedilen ürünlere, sızıntılara ve mekanik testlerdeki başarısızlıklara yol açan zayıf noktalar oluşturur. En yaygın nedenlerden biri, erimiş alüminyumda çözünmüş hidrojenidir. Bu hidrojen her yerden kaynaklanabilir: atmosferik nem, gaz yakıtlı fırınlardaki yanma ürünleri, soğuk kalıplar üzerindeki yoğuşma, nemli akı maddeleri ve hatta alaşım katkı maddelerindeki nem.
Hidrojen, sıvı alüminyumda oldukça yüksek oranda çözünür — 660 °C’de 100 g başına yaklaşık 0,69 mL — ancak metal katılaştığında bu değer 100 g başına yaklaşık 0,04 mL’ye dramatik bir şekilde düşer. Bu, 18 katlık bir azalmadır. Sıvı soğuyup katılaşırken, fazla hidrojen yüksek basınçlı bölgelerden düşük basınçlı bölgelere göç ederek gaz boşlukları oluşturur. Bunlar, nihai dökümde gözeneklilik kalıntıları ve zayıf noktalar haline gelir.
Özellikle havacılık, otomotiv ve basınca dayanıklı uygulamalarda yüksek kaliteli alüminyum ürünlerine olan talep giderek artmaktadır. Dökümhaneler, içinde gizli boşluklar bulunan parçaları sevk etmeyi göze alamazlar. İşte bu nedenle alüminyumun gazdan arındırılması artık tartışmaya açık olmayan bir konu haline gelmiştir. Bu işlem, çözünmüş hidrojenin sorun yaratmasına fırsat vermeden onu sistemden uzaklaştırır.
Alüminyumun Azotla Gazdan Arındırılması Aslında Nasıl İşler?
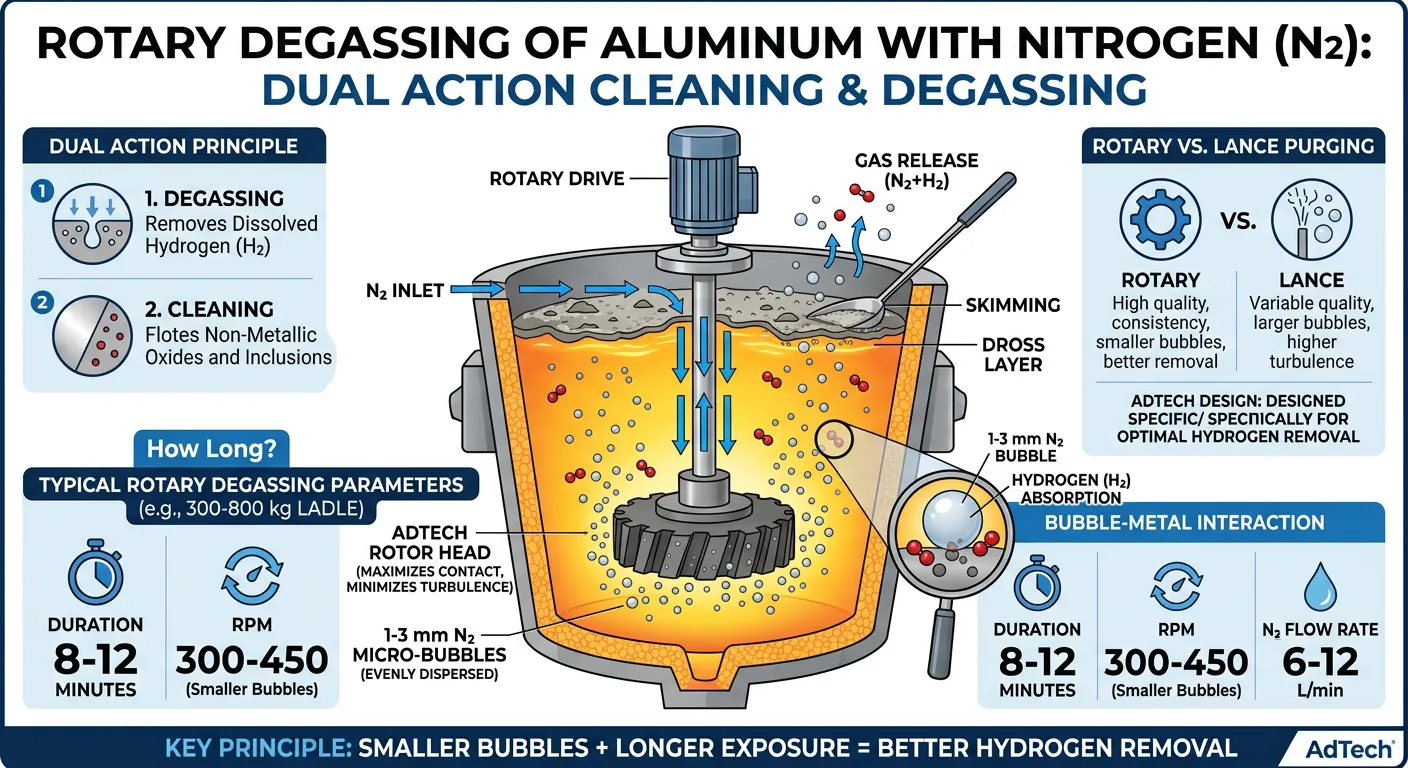
Günümüzde en yaygın olarak kullanılan yöntem, sıvı alüminyumun içine azot katılmasıdır. Kapanmalara neden olan hidrojen, azot kabarcıklarının içine çekilir, yüzeye taşınır ve serbest bırakılarak gözenekliliğin kaynağı ortadan kaldırılır.
Ergitilen metalden safsızlıkları gidermeye yönelik teknoloji, günümüzde rekabetçi dökümhaneler için hayati önem taşımaktadır. En etkili yöntemlerden biri de döner gaz gidermedir. Döner gaz giderme sistemi, erimiş metalin içinden gaz — genellikle azot — geçirerek bu istenmeyen bileşenleri uzaklaştırır.
Gaz, kabarcıkları 1–3 mm boyutuna kadar küçülten ve bunları banyo içinde eşit bir şekilde dağıtan bir gaz giderme rotoru aracılığıyla beslenir. Bu minik kabarcıklar yüzeye doğru yükselirken, çözünmüş hidrojeni emerler ve aynı zamanda metalik olmayan katı parçacıkları (oksitler ve kalıntılar) yüzeye taşır; bu parçacıklar buradan kolayca sıyırılabilir.
Bu çift etki — gaz giderme ve temizleme — döner sistemlerin, hem kalite hem de tutarlılık açısından basit püskürtme temizlemeye göre daha üstün performans göstermesinin sebebidir. AdTech’te rotorlarımız tam da bu amaç için özel olarak tasarlanmıştır: yüzey alanı geniş dispersiyon başlıkları; bunlar, kabarcıklarla metal arasındaki temas süresini en üst düzeye çıkarırken, havanın tekrar sisteme girmesine neden olabilecek türbülansı en aza indirir.
Alüminyumun azotla gazdan arındırılması ne kadar sürmelidir? Çoğu 300–800 kg'lık kepçe için, 300–450 RPM hızında ve 6–12 L/dk akış hızında 8–12 dakikalık işlem mükemmel sonuçlar verir. Kesin uygulama, kullandığınız alaşım ve başlangıçtaki hidrojen seviyesine bağlı olmakla birlikte, temel ilke aynı kalır: daha küçük kabarcıklar + daha uzun maruz kalma süresi = daha iyi hidrojen giderimi.
Alüminyumun azotla gazdan arındırılması, argonla yapılan kadar etkili midir?
Bu, en sık duyduğumuz sorudur. Argon gerçekten inert bir gazdır ve üst düzey çalışmalar için altın standart olarak kabul edilmiştir; ancak doğru ekipman kullanıldığında azot bu farkı hızla kapatmaktadır.
| Gaz | M³ başına maliyet (yaklaşık) | Hidrojen Giderme Verimliliği | Metalurjiye Etkisi | En İyi Uygulamalar |
|---|---|---|---|---|
| Argon | $8–12 | 75–85%, döner tip | Yok (tamamen inert) | Havacılık ve uzay, yüksek saflıkta elektronik bileşenler |
| Azot | $0,80–1,50 | 65–80%, döner tip | Uygun sıcaklıklarda önemsiz düzeyde | Otomotiv, genel basınçlı döküm, kum döküm |
| N₂ + 1–3% Cl₂ karışımı | $2–4 | 80–90% | Küçük bir temizlik bonusu | Yüksek iş hacmi ve eğitimli personel |
| Azot + akı enjeksiyonu | $1–2 | 70–85% + kalıntıların giderilmesi | Temizliği artırır | Çoğu modern dökümhane |
2022 TMS Hafif Metaller Bildiri Kitabı’ndaki karşılaştırmalı denemelerden elde edilen verimlilik aralıkları.
İşlem sıcaklıkları 760 °C’nin altında kaldığında ve süreler makul sınırlar içinde tutulduğunda, azot elde edilen metalin metalurjik kalitesini olumsuz etkilemez. Teorik olarak oluşabilecek az miktardaki alüminyum nitrür, gerçek koşullar altında önemsiz düzeydedir. Müşterilerimiz için A356 ve A383 alaşımları üzerinde yan yana testler gerçekleştirdik ve her iki gaz da döner ekipmanla doğru şekilde uygulandığında, nihai çekme mukavemeti ve uzama oranlarındaki fark istatistiksel olarak sıfırdır.
Ekonomik açıdan çok cazip. Müşterilerimizin birçoğu, şu sisteme geçerek gaz maliyetlerini –80% oranında düşürdü: alüminyumun azotla gazdan arındırılması aynı zamanda müşterilerinin talep ettiği kalite standartlarını da koruyarak.
Azot için en iyi döner gaz giderme sistemi hangisidir?
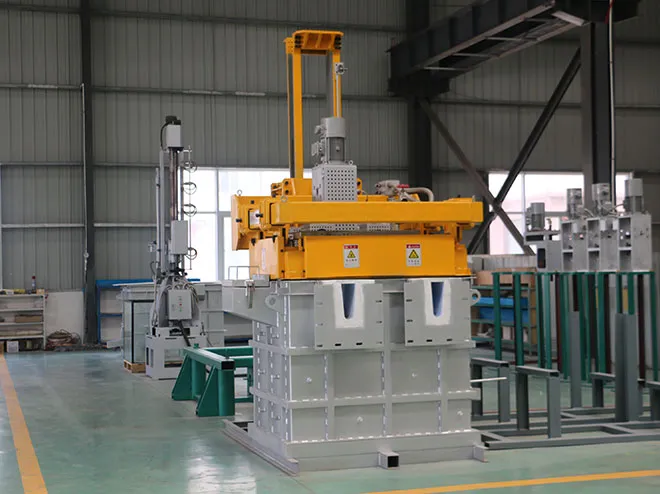
Sistemin kalbini rotor ve şaft oluşturur. İyi bir rotor sadece gazı serbest bırakmakla kalmaz, aynı zamanda eriyikle daha uzun süre temas halinde kalan ince kabarcıklar bulutu oluşturur.
| Rotor Malzemesi | Ortalama Ömür (ısı döngüsü) | Kabarcık Boyutu Kontrolü | Birim Maliyet | Şunlar İçin Önerilir |
|---|---|---|---|---|
| Antioksidatif grafit | 80–110 | Mükemmel | Düşük-orta | Dökümhanelerde genel kullanım |
| Silisyum karbür seramik | 140–220 | Üstün | Daha yüksek | Yüksek silikonlu alaşımlar, 7/24 çalışma |
| Grafit-SiC kompozit | 100–150 | Çok iyi | Orta | Dengeli performans |
Kullanım ömrü rakamları, 2020–2025 yılları arasında izlenen 1.900’den fazla AdTech rotor kurulumundan elde edilen toplu saha verilerine dayanmaktadır.
AdTech olarak, alüminyum eriyik işleme uygulamaları için hem komple çevrimiçi gaz giderme ekipmanları hem de tek tek grafit gaz giderme rotorları sunuyoruz. Azotla gaz giderme yöntemini kullanan çoğu alüminyum dökümhanesi için, kaplamalı grafit rotorlar performans, dayanıklılık ve işletme maliyeti arasında mükemmel bir denge sağlar. Bu rotorlar, verimli azot dağılımı sağlar, uygun şekilde ön ısıtma yapıldığında oksidasyona karşı dayanıklıdır ve tam seramik alternatiflere kıyasla önemli ölçüde daha düşük değiştirme maliyetleri sunar. İster eksiksiz bir gaz giderme sistemi, ister mevcut ekipmanınız için yedek rotorlar arıyor olun, AdTech, alüminyum eriyik kalitesini iyileştirmek için güvenilir çözümler sunar.
Gaz Giderme Ekipmanlarımızı ve Rotor Çözümlerimizi Keşfedin
Alüminyumu azotla gazdan arındırırken sonuçları nasıl ölçersiniz?
Ölçmediğiniz bir şeyi iyileştiremezsiniz. En önemli iki unsur şunlardır:
- Hızlı üretim sahası kontrolleri için Düşük Basınç Testi (RPT) — yoğunluk indeksinin 1,0%’nin altında olmasını hedefleyin.
- Hassas mL/100 g ölçümleri için doğrudan hidrojen analizörleri.
Müşterilerimizin, işlem öncesi ve sonrası rakamları takip eden basit gösterge panelleri kurmalarına yardımcı olduk. Ortaya çıkan tutarlı bir bulgu: azot akışı, rotor hızı ve işlem süresi doğru ayarlandığında, hidrojen seviyesi tipik olarak 0,25–0,35 mL/100 g'dan 0,08–0,12 mL/100 g'a güvenilir bir şekilde düşer.
| Süreç Aşaması | Tipik Hidrojen (mL/100 g) | Yoğunluk Endeksi (%) | Sık Karşılaşılan Sorunlar |
|---|---|---|---|
| Eritildikten sonra | 0.28–0.40 | 4–8 | Malzemede yüksek nem oranı |
| Düzenlendikten sonra | 0.22–0.32 | 3–6 | Fırın ortamı |
| Azotlu döner gaz giderme | 0.08–0.13 | 0.4–1.2 | Parametreler doğruysa hiçbiri |
| Dökme sırasında | 0.10–0.15 | 0.6–1.5 | Gecikme durumunda yeniden teslim alın |
Veriler, 2020–2025 yılları arasında Asya ve Avrupa’daki 14 üretim tesisinde gerçekleştirilen AdTech müşteri denetimlerinden derlenmiştir.
Azot Gazdan Arındırma Çalışmalarınızı Boşa Harcayan Yaygın Hatalar
İyi bir donanıma sahip olsanız bile, işin doğru bir şekilde yürütülmesi önemlidir. Aynı hataları defalarca gördük:
- Rotoru çok hızlı çalıştırarak havayı içine çeken bir girdap oluşturmak.
- Yüksek çiğ noktalı azot (ıslak gaz) kullanımı.
- Rotorları önceden ısıtmamak — termal şok, rotorların erken bozulmasına neden olur.
- İşlemin çok yüksek bir sıcaklıkta gerçekleştirilmesi, atmosferden taze hidrojen alımını artırır.
- Akışkanın atlanması — azot gazı giderir, ancak oksitlerin giderilmesinde yardıma ihtiyaç duyar.
Bunları düzeltin ve alüminyumun azotla gazdan arındırılması öngörülebilir ve kârlı hale gelir.
AdTech Gerçek Vaka Örneği: Türkiye’deki Yüksek Hatalı Ürün Oranına Sahip Bir Baskı Döküm Tesisinin Durumunu Düzeltme
2021 yılında, Türkiye’nin Konya kentinde A383 alaşımından otomotiv şanzıman gövdeleri üreten bir kalıp dökümcüsü, gözeneklilik nedeniyle 11,41 TP3T hurda ile karşı karşıya kalmıştı. Müşterileri — Avrupa’nın önde gelen bir Tier 1 tedarikçisi — sözleşmeyi feshetmeye hazırdı. İşletme, endüstriyel azot kullanarak manuel lans temizleme yöntemi uyguluyordu: iri kabarcıklar, tutarsız süreler ve gerçek bir ölçüm yoktu.
İki adet AdTech çevrimiçi gaz giderme ekipmanı tedarik ettik değişken hızlı tahrik sistemleri, oksidasyon önleyici kaplamalı grafit rotor stokları, bir RPT istasyonu ve uyumlu granül akı ile.
Mühendislerimiz sahada dört gün geçirdiler. Teşhis sonucunda, eski mızraklarının hidrojen seviyesini sadece 0,28'den 0,21 mL/100 g'a düşürdüğü ortaya çıktı — bu da neredeyse hiç işe yaramıyordu. Kabarcıklar 8–12 mm büyüklüğündeydi ve iyi bir kütle transferi için çok fazlaydı. Gaz akışı 30 L/dk ile aşırıydı; bu da eriyiği soğutuyor ve daha yüksek bir aşırı ısınmaya neden oluyordu.
Döner üniteleri kurduk, 500 kg’lık kepçeler için 350 dev/dak ve 8 L/dk değerlerini ayarladık ve operatörlere RPT testi konusunda eğitim verdik. 90 gün içinde:
- Hidrojen ortalaması 0,09 mL/100 g
- Porozite artıkları 2,81 TP3T seviyesine geriledi
- X-ray reddi sayısı 1%’nin altına düştü
- Rotor ömrü her biri 95 ısı döngüsüne ulaştı
Fabrika, müşterisinin denetimini büyük bir başarıyla geçti. O zamandan beri üç kez daha ek ünite ve rotor satın aldılar. Bu iş birliği artık dördüncü yılına girdi — bu da, iyi ekipman ile doğru süreci bir araya getirdiğinizde, alüminyumun azotla gazdan arındırılması kalıcı sonuçlar sağlar.
Kapsamlı bir eriyik işleme çözümü için bizimle iletişime geçin
İşletmenize Uygun Alüminyum Gaz Giderme Ekipmanını Nasıl Seçersiniz?
Bu konuda evrensel bir cevap yok ve açıkçası, sizin özel kurulumunuz hakkında bilgi almadan herkese uyan tek bir gaz giderme çözümü satmaya çalışan herkes, şüphe uyandırmalıdır. Doğru ekipman seçimi, dökümhane zemininde durup eriyiği izleyene kadar her zaman açıkça anlaşılmayan şekillerde birbiriyle etkileşime giren birkaç değişkene bağlıdır.
İş hacmiyle başlayın, ama bununla yetinmeyin. Günlük tonaj, en bariz başlangıç noktasıdır; ancak asıl önemli olan, üretim partisi sıklığınızdır. Her 45 dakikada bir 150 kg'lık küçük kepçelerle günde 1,5 ton döküm yapan bir atölyenin ihtiyaçları, aynı tonajı tek bir büyük partide gerçekleştiren bir atölyenin ihtiyaçlarından çok farklıdır. İlki, hızlı döngü süresi ve kolay hareket kabiliyeti gerektirirken; ikincisi, daha kapsamlı gaz giderme işlemiyle daha uzun bir işleme süresine sahip olabilir.
Yeni müşterilerle yaptığımız görüşmeleri genellikle şu şekilde yapılandırıyoruz:
Günde 2 metrik tondan az üretim yapan küçük dökümhaneler — Tek bir taşınabilir döner gaz giderme ünitesi neredeyse her zaman yeterlidir. Bu tür işletmelerde genellikle bir veya iki fırın bulunur, alaşım yelpazesi nispeten basittir ve her bir kepçeyi ayrı ayrı işleme esnekliği mevcuttur. Buradaki en önemli yatırım, en çok kullandığınız alaşım için doğru rotor seçimini yapmaktır. Ağırlıklı olarak kalıp döküm için A380 kullanan bir atölyenin aşınma özellikleri, 6xxx serisi dövme alaşımlarla çalışan bir atölyeden farklıdır. İlk yatırım maliyeti düşüktür ve uygun bakımla — özellikle rotorunuzu önceden ısıtmak ve aşınmayı izlemek — bu tür bir kurulum yıllarca sorunsuz bir şekilde çalışabilir. Ayrıca, gaz giderme ünitesini ilk günden itibaren temel bir RPT istasyonuyla birlikte kullanmanızı şiddetle tavsiye ederiz. Basit bir yoğunluk test cihazı bile sağladığı değere kıyasla neredeyse hiçbir maliyete sahip değildir.
Günde 2–15 ton üretim yapan orta ölçekli işletmeler — İşlem tutarlılığının gerçekten kritik hale gelmeye başladığı aralık budur. Bu üretim hacminde, muhtemelen belgelenmiş kalite gerekliliklerine sahip müşterilere ürün tedarik ediyorsunuz. İki üniteye ihtiyacınız vardır — bunun nedeni, tek bir ünitenin yükü kaldıramaması değil, bir rotor çatladığında veya bir motora bakım gerektiğinde üretimin her seferinde durdurulmaması gerektiğidir. Bu ölçekte yedek bir ünite lüks değil, temel bir risk yönetimi aracıdır. Bu aralıktaki müşterilerimizden, yedek bir ünite olmadan tek bir üniteyle çalıştıkları için bir vardiyanın tamamındaki üretimi kaybedenler oldu. Bu tek bir olayın maliyeti, genellikle ikinci bir ünitenin maliyetinden daha yüksektir. Orta ölçekli atölyeler de, periyodik temel kontroller için bir hidrojen analizörü kullanmaktan fayda sağlar — en az ayda bir, sıkı havacılık veya otomotiv spesifikasyonlarına göre çalışıyorsanız haftada bir.
Günde 15 tonun üzerindeki yüksek hacimli sürekli faaliyetler — Burada konu, tamamen tutma fırını ile döküm istasyonu arasındaki döküm kanalına kalıcı olarak monte edilen hat içi gaz giderme sistemlerine yöneliyor. Taşınabilir üniteler, 7/24 çalışmanın gerektirdiği üretim tutarlılığını veya müdahale gerektirmeyen güvenilirliği sağlayamaz. Bir hat içi sistem, hangi operatörün vardiyada olduğu, saatin kaç olduğu veya üretim sahasının ne kadar yoğun olduğu fark etmeksizin her kilogram metali aynı şekilde işler. İnsan faktöründen kaynaklanan değişkenliğin ortadan kaldırılması çok büyük bir değer taşır. Hat içi sistemler genellikle filtreleme ile entegre çalışır — metal, gaz giderme odasından geçtikten sonra döküm noktasına ulaşmadan önce doğrudan bir seramik köpük filtreden veya derin yataklı filtreden geçer. Bu tür entegre eriyik işleme, günümüzde ciddi otomotiv alüminyum döküm tesislerinde standart bir uygulamadır.
Alaşım ailesi, çoğu insanın fark ettiğinden daha büyük önem taşır. A413 gibi yüksek silikonlu alaşımlar, A356 gibi daha temiz alaşımlara kıyasla grafit rotorlara karşı daha agresiftir. A380 gibi yüksek bakırlı alaşımlar ise bu ikisinin arasında bir yerde yer alır. Atölyenizde birden fazla alaşım grubu kullanılıyorsa, hangi rotor malzemesinin en uygun seçim olacağı konusunda bizimle görüşün — ya da farklı alaşım işleri için farklı rotor setleri bulundurmanın mantıklı olup olmadığını değerlendirin. Bir rotoru değiştirmek beş dakika sürer. Yanlış rotor malzemesi kullanmak ve bunu iki kat daha sık değiştirmek, bir yıl boyunca ciddi bir maliyete yol açar.
AdTech'te, işletmenizin büyümesine paralel olarak ölçeklenebilir şekilde özel olarak tasarlanmış azot gaz giderme paketleri geliştirdik. Müşterilerimiz, temel altyapıyı değiştirmeye gerek kalmadan bir oluk montajlı konfigürasyon ekleyebilir ve zamanla bu sistemi sıralı filtreleme ürünlerimizle entegre edebilir. Ekibimiz, herhangi bir öneride bulunmadan önce pota geometrisini, alaşım programını, hedef hidrojen seviyesini ve vardiya düzenini inceler. Hedefimiz, sadece devreye alma gününde değil, beş yıl sonra da güvenilir bir şekilde çalışacak bir kurulum sağlamaktır.
Ürün sayfamızdan eksiksiz ekipman yelpazemizi inceleyin.
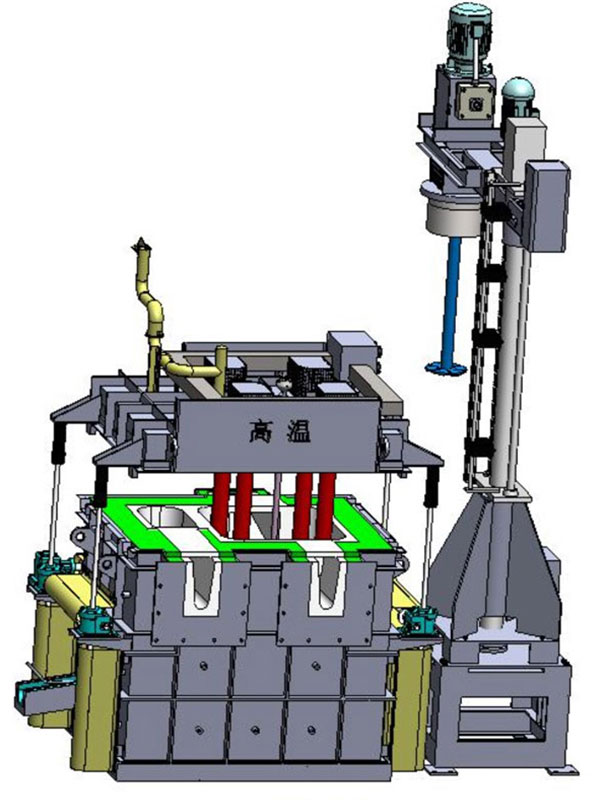
Azotla Gaz Gidermeden En İyi Sonuçları Almak: Gerçekten Etkili Olan Proses Ayrıntıları
Doğru ekipmanı seçmek işin yarısıdır. Diğer yarısı ise onu doğru şekilde işletmektir — ve işte bu noktada, şaşırtıcı sayıda dökümhane, iyi ekipmana yatırım yapmış olsalar bile performans potansiyelini tam olarak değerlendirememektedir.
Sıcaklık yönetimi, genellikle gösterilenden daha fazla önemi hak ediyor.
Azotlu döner gaz giderme işlemi için ideal aralık şudur: 720–740 °C Çoğu Al-Si döküm alaşımı için geçerlidir. Bu keyfi bir durum değildir. 760 °C’nin üzerinde, eriyik atmosferden hidrojen emme eğilimi artar — bir yandan gaz giderimi yaparken diğer yandan metal yeni gaz emerek kendi kendinizle mücadele edersiniz. Bazı alaşımlarda 700 °C'nin altında viskozite, kabarcıkların yükselmesini engelleyecek kadar artar ve verimlilik düşer. Ayrıca işlem sırasında eriyik, döküm sıcaklığının altına düşme riski de vardır.
Pratikte karşılaşılan sorun, gaz giderme işleminin eriyiği aktif olarak soğutmasıdır — bu soğuma, gaz akış hızına, işlem süresine ve ortam koşullarına bağlı olarak genellikle 8–15 °C civarındadır. Metaliniz tam olarak 730 °C'de potaya girerse ve işlem sırasında 12 °C düşerse, döküm 718 °C'de gerçekleşir; bu durum, kesit kalınlığınıza ve kalıp/kalıp sıcaklığına bağlı olarak sorun yaratmayabileceği gibi soğuk kapanmalara da neden olabilir. Deneyimli operatörler, hedef aralığın üst sınırından başlamayı ve kendi özel koşullarına ilişkin güvenilir bir değer elde edene kadar işlemler boyunca sıcaklık düşüşünü izlemeyi bilir.
Azot saflığı konusunda taviz verilemez ve bu durum, insanların beklediğinden çok daha fazla başlarına bela oluyor.
Endüstriyel sınıf azot, en az ,991 saflıkta olmalı ve çiğlenme noktası –40 °C’nin altında olmalıdır. Bu değerlerin altında kalırsanız, nemi ortadan kaldırmak için tasarlanmış sürecin içine nem katmış olursunuz. Kağıt üzerinde azot saflığı spesifikasyonları doğru olan ancak besleme hortumlarının eski, çatlak ve özellikle bağlantı noktalarından ortam havasını içeri çeken dökümhaneleri denetledik. Sorunun gaz kalitesinden kaynaklandığını varsaymadan önce, eskimiş besleme altyapısını yenileyin.
Ayrıca şunu da unutmayın: Basınç regülatörünün ayarları önemlidir. Ayar çok düşük olursa akış hızınız düzensiz olur. Çok yüksek olursa, bunu akış vanasını daha fazla açarak telafi etmeye çalışırsınız; bu da büyük kabarcıkların oluşmasına ve verimliliğin düşmesine yol açar. Regülatörünüzü sabit ve kontrollü bir akış sağlayacak şekilde ayarlayın ve düzenli aralıklarla kontrol edin.
Azot gazının giderilmesi ile rotor üzerinden akı enjeksiyonunun birleştirilmesi, alanında çığır açan bir gelişmedir.
Azot, çözünmüş gazı giderir. Ancak katı oksit kalıntılarını — türbülanslı döküm, hammadde yüzeyleri ve eriyik işleme süreçlerinden kaynaklanan ince filmleri ve parçacıkları — gidermez. Gerçekten temiz bir metal elde etmek için akı maddesine de ihtiyacınız vardır. En etkili çözüm, gaz giderme işlemi sırasında granül halindeki arıtma akışkanını doğrudan rotor şaftından enjekte etmektir. Rotor, akışkan parçacıklarını ve gaz kabarcıklarını aynı anda dağıtır. Akışkan, ince oksit parçacıklarıyla reaksiyona girerek bunları topaklaştırır ve yüzeye çıkarır; böylece bu parçacıklar temiz bir şekilde sıyırılarak uzaklaştırılabilir.
Sonuçta, hem hidrojen içeriği düşük olan bir metal elde edilir ve düşük kalıntı içeriği — bu kombinasyon, döküm temizliğini, kalıp dolum özelliklerini ve işleme sonrası yüzey kalitesini belirgin şekilde iyileştirir. Mevcut azotla gaz giderme rutinlerine akı enjeksiyonunu ekleyen müşteriler, sadece gaz giderme işleminden elde edilen gözeneklilik kazanımlarının yanı sıra, kalıntı kaynaklı reddedilen parçalarda da tutarlı bir şekilde –25% oranında bir azalma bildirmektedir.
Rotor ön ısıtması, alüminyum gaz giderme işleminde en çok göz ardı edilen bakım uygulamasıdır.
Bunu daha önce de söyledik ve söylemeye devam edeceğiz: Oda sıcaklığındaki bir rotoru asla erimiş alüminyumun içine daldırmayın. Grafitin ısı iletkenliği mükemmeldir, ancak termal şoka karşı direnci sınırlıdır. Ortam sıcaklığı (örneğin 25 °C) ile eriyik sıcaklığı (730 °C) arasındaki sıcaklık farkı, rotor kafasında mikro çatlaklara neden olan şiddetli termal gradyanlar oluşturur — bu çatlaklar bazen gözle görülür, bazen de görülmez. Bu mikro çatlaklar, her bir ısıtma işlemiyle birlikte yayılır ve sonunda rotorun erken arızalanmasına yol açar.
Çözüm oldukça basit. Günün ilk ısıtma işleminden önce, rotoru eriyik yüzeyinin yaklaşık 200–300 mm yukarısında 3–5 dakika boyunca tutun; böylece radyant ısı rotoru kademeli olarak ısıtacaktır. Ardından, tamamen daldırmadan önce bir dakika boyunca yavaşça alçaltın. Bu işlem 10 dakikadan az sürer ve rotorun ömrünü –60 oranında uzatabilir. Yılda 20'den fazla rotor kullanan bir atölye için bu, önemli bir maliyet tasarrufu anlamına gelir.
Yazılı bir tedavi reçetesi hazırlayın — ve bunu gerçekten uygulayın.
Bu basit bir konu gibi görünse de, küçük dökümhanelerde sıklıkla göz ardı edilmektedir. Rotor hızını (RPM), gaz akış hızını (L/dk), işlem süresini (dakika), hedef başlangıç sıcaklığını ve yüzey temizleme prosedürünü belirten yazılı bir reçete, operatörler arası farklılıkları ortadan kaldırır. Dünyanın en iyi gaz giderme ekipmanı bile, üç operatör tarafından üç farklı şekilde çalıştırıldığında tutarsız sonuçlar verir.
Tarifi üniteye sabitleyin. Alaşımları değiştirdiğinizde tarifi gözden geçirin. Kepçe boyutunu değiştirdiğinizde tarifi güncelleyin. RPT sonuçlarınızı kontrol ederek tarifi düzenli aralıklarla denetleyin — yoğunluk endeksi yavaş yavaş yükseliyorsa, tarifte veya ekipmanda bir sapma meydana gelmiştir ve bunun araştırılması gerekir.
Rakamlarınızı zaman içinde takip edin.
RPT yoğunluk endeksini ve hurda oranlarını haftalık olarak takip eden dökümhaneler, sorunları erken aşamada tespit eder. Yoğunluk endeksindeki kademeli bir artış, genellikle rotorun fiilen arızalanmasından önce rotor aşınmasına işaret eder. Hafta sonu duruşunun ardından görülen ani bir artış, genellikle nemli bir Pazartesi sabahı yapılan yüklemeyi veya uygun şekilde ön ısıtma yapılmamış soğuk kalıpları işaret eder. Bu tür kalıplar ancak elinizde veri olduğunda görünür hale gelir ve veriler de ancak birisi bunları tutarlı bir şekilde kaydettiğinde mevcuttur.
Bu uygulamaları, kaliteli azotlu döner gaz giderme ekipmanlarıyla birlikte hayata geçiren müşteriler, düzenli olarak şunları bildiriyor: 60–75%: Genel gözeneklilik kaynaklı hurda miktarındaki azalma. Bu bir pazarlama söylemi değil — ekipman kalitesi kadar süreç disiplini de ciddiye alındığında tekrar tekrar gördüğümüz bir örüntüdür.
Argon'dan Azot'a Geçiş Pratikte Gerçekte Nasıl Gerçekleşiyor?
Halihazırda argon kullanan ve bu gazdan başka bir gaza geçmeyi düşünen dökümhaneler için, bu geçiş genellikle kulağa geldiği kadar karmaşık değildir — ancak hazırlık yapılması gereken birkaç husus vardır.
Önce iyi haber: Halihazırda argonla döner gaz giderme işlemi uyguluyorsanız, ekipmanda herhangi bir değişiklik gerekmez. Aynı rotor, aynı mil, aynı ünite. Sadece gaz beslemesini, basınç ayarlarını ve işlem süresi konusundaki temel beklentilerinizi değiştiriyorsunuz (azotla gaz giderme işleminde, eşdeğer hidrojen seviyelerine ulaşmak için genellikle 10–20% daha uzun bir işlem süresi gerekir; çünkü argonun inertliği, her bir kabarcık başına hafif bir termodinamik avantaj sağlar).
Değişen şey ise işletim tarifinizdir. Azot akış hızları, rotor hızı ve işlem süresi, argon prosedürünüze kıyasla hafif ayarlamalar gerektirebilir. İlk geçişinizde 2–3 haftalık bir doğrulama dönemi öneririz — her bir kepçede RPT işlemini uygulayın, sonuçları argon referans değerlerinizle karşılaştırın ve buna göre ince ayar yapın. Argon prosedürünüzün ayarlarının doğrudan aktarılacağını varsaymayın.
Maliyet farkı, yaygın ticari döküm uygulamalarında bu geçişi neredeyse her durumda haklı kılmaktadır. Endüstriyel azotun fiyatı çoğu pazarda metreküp başına $0,80–1,50 arasındadır. Argonun fiyatı ise metreküp başına $8–12'dir. 8 L/dk hızında 10 dakika süren tipik bir 500 kg'lık pota için, pota başına gaz maliyeti yaklaşık $0,64–0,96'dan $0,06–0,12'ye düşer. Bunu günde 20 kepçe ve yılda 250 iş günü ile çarpın. Elde edilen tasarruf hiç de azımsanacak gibi değildir.
Daha Geniş Kapsamlı Bir Ergitme Kalitesi Sisteminde Gaz Gidermenin Rolü
Bir adım geriye çekilip üzerinde düşünmeye değer bir konu: Alüminyumun azotla gazdan arındırılması, işin tamamı değildir. Bu, kritik bir süreç olmakla birlikte, daha geniş kapsamlı bir eriyik kalite zincirinin bir parçasıdır. Gaz giderme işlemi sırasında uzaklaştırılan hidrojen, kepçenin çok uzun süre bekletilmesi, aletlerin önceden ısıtılmaması veya eriyik kaplar arasında türbülanslı bir şekilde aktarılması durumunda tekrar eriyik içine karışabilir.
En başarılı dökümhaneler, eriyik kalitesini tek bir müdahale olarak değil, bir sistem olarak ele alır. Gaz giderme bu sistemin merkezinde yer alır; ancak hammadde yönetimi, fırın atmosferi kontrolü, pota temizliği, aktarım uygulamaları ve filtreleme de bu sistemin ayrılmaz parçalarıdır. Tüm bu unsurlar bir arada işlediğinde, sadece kabul edilebilir düzeyde değil, tutarlı bir şekilde mükemmel bir döküm kalitesi elde edersiniz.
AdTech olarak müşterilerimizin bunu kurmalarına yardımcı olmayı hedefliyoruz. Sadece bir gaz giderme ünitesi değil, her vardiyada, her hafta, her yıl güvenilir bir şekilde çalışan eksiksiz bir eriyik işleme süreci.
Kapsamlı bir eriyik işleme çözümü için bizimle iletişime geçin
Sık Sorulan Sorular
1. Alüminyumun gazdan arındırılması nedir?
Alüminyumun gazdan arındırılması, gözenekliliği azaltmak ve döküm kalitesini artırmak amacıyla erimiş alüminyumdan çözünmüş hidrojeni uzaklaştırma işlemidir.
2. Erimiş alüminyumda hidrojen neden zararlıdır?
Hidrojen, katılaşma sırasında gaz gözenekliliği oluşturur; bu durum sızıntılara, zayıf mekanik özelliklere ve daha yüksek hurda oranlarına yol açabilir.
3. Azot, alüminyumun gazdan arındırılması için uygun mudur?
Evet. Azot, alüminyumun gazdan arındırılması için maliyet açısından verimli bir gazdır ve döner gaz giderme sistemi ile birlikte kullanıldığında çoğu döküm uygulamasında çok iyi sonuç verir.
4. Alüminyumun gazdan arındırılması için argon, azottan daha mı iyidir?
Argon biraz daha inert bir gazdır; ancak azot, çok daha düşük bir maliyetle mükemmel sonuçlar sağladığı için çoğu dökümhane için genellikle daha uygun bir seçenektir.
5. Alüminyumun döner gaz giderme işlemi nasıl gerçekleşir?
Dönen bir rotor, azotu ince kabarcıklar halinde parçalar; bu kabarcıklar çözünmüş hidrojeni emer ve onu eriyik yüzeyine taşır.
6. Alüminyumun azotla gazdan arındırılması için en uygun sıcaklık ne kadardır?
Çoğu alüminyum döküm alaşımı için önerilen aralık şöyledir: 720–740 °C etkili hidrojen giderimi ve istikrarlı eriyik kalitesi için.
7. Alüminyumun gazdan arındırılması ne kadar sürmelidir?
Çoğu dökümhane, aşağıdakiler için gaz giderme işlemi uygular: 8–15 dakika, kepçe boyutuna, alaşım türüne ve başlangıçtaki hidrojen içeriğine bağlı olarak.
8. Azot gazının giderilmesi alüminyum alaşımının kalitesini etkileyebilir mi?
Doğru şekilde yapıldığında böyle bir durum söz konusu değildir. Normal dökümhane koşullarında, azotla gaz giderme işlemi alüminyumun metalurjik kalitesini olumsuz etkilemez.
9. Alüminyumun gazdan arındırılması, kalıntıları da giderir mi?
Bu işlem, bazı metalik olmayan parçacıkların yüzeye çıkmasına yardımcı olur; ancak eriyikteki kirliliğin en iyi şekilde giderilmesi için gaz giderme işleminin, akı uygulaması ve filtreleme ile birleştirilmesi gerekir.
10. Alüminyumun gazdan arındırılması için hangi ekipmanlar kullanılır?
En yaygın ekipmanlar arasında şunlar yer alır: döner gaz giderme ünitesi, grafit veya SiC rotor ve mil, azot besleme sistemi ve eriyik kalitesi test araçları.
İlgili yazılar:
 İnert Gaz Arıtma
 Dönen Gaz Giderme Kutusu
 Erimiş Alüminyumdan Gazın Giderilmesi
 Çevrimiçi Arıtma ve Gaz Giderme Sistemleri
 Metallerin Gazdan Arındırılması
 Gaz Giderme Cihazı
 Alüminyumdan Gazın Nasıl Giderileceği
 Hidrojen Gazının Giderilmesi
 Çevrimiçi Gaz Giderme Sistemi
 Azotla Döner Gaz Giderme
 Hidrojen Gaz Giderme Cihazları
 Çevrimiçi Döner Gaz Giderme Ünitesi