

AdTech gaz giderme ekipmanı, yeni bir yüksek silikonlu erimiş malzeme üretim teknolojisi kullanılarak üretilmiş, son derece uzun ömürlü bir fırın gövdesine sahiptir. Gaz giderme rotoru, ısıtıcı koruma kılıfı ve termokupl koruma kılıfı, silikon nitrür (Si3N4) seramik üretim teknolojisi ile üretilmiştir ve yüksek katma değerli, yüksek teknik performans gereksinimlerine sahip alüminyum ürünlerin üretim teknolojisini yansıtmaktadır.
AdTech çevrimiçi gaz giderme ekipmanı Üretilen bu cihaz, fırın ile döküm makinesi arasına kurulur ve işlevi, erimiş alüminyum ve alaşımlarında bulunan, kaliteyi ve mekanik özellikleri etkileyen hidrojen ile diğer kalıntıları ortadan kaldırmaktır. Bu sistemin iki işlevi vardır: işleme ve ısıtma. Esas olarak bilgisayar sabit diskleri, renkli ve siyah-beyaz fotokopi makinesi tamburları, mikron alüminyum folyo yünü, baskı için PS levha tabanı, konserve malzemeleri, uçak iniş takımları, jet türbin motoru fan kanatları ve daha pek çok ürün gibi yüksek hassasiyetli alüminyum ürünlerin üretiminde eriyik arıtımı için kullanılır.
AdTech gaz giderme ekipmanları temel olarak birkaç kategoriye ayrılır: tek rotorlu gaz giderme kutusu, çift rotorlu gaz giderme kutusu ve üç rotorlu gaz giderme kutusu.
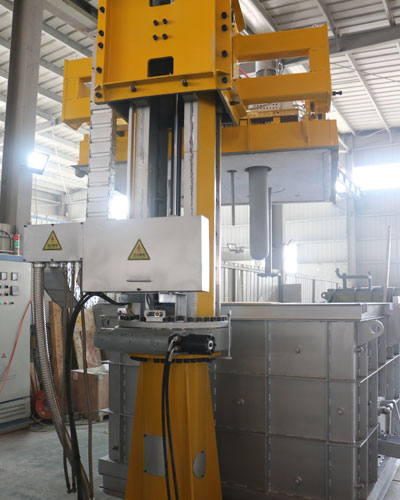
AdTech Çevrimiçi Gaz Giderme Ekipmanının Kullanım Talimatları
Fırın işlemi tamamlandığında, erimiş alüminyum kutuya girmeden önce ısıtma elemanı kapatılır. Isıtıcının sıcaklığı erimiş alüminyumun sıcaklığına yaklaştığında, rotora inert gaz verilir ve ardından erimiş alüminyum kutuya doldurulur.
Giriş ve çıkışın birleştiği noktada ve çarktaki sızdırmazlık malzemesini kontrol edin.
Yüksek sıcaklık korumalı alt tahliye deliğinin tapasının sıkıca takılı olup olmadığını kontrol edin.
Dolum tankındaki erimiş alüminyumun sıcaklığının yeterince yüksek olup olmadığını kontrol edin (minimum sıcaklık: 720 °C). Tankın içine giren erimiş alüminyumu gözlemleyebilmek için, dolum işlemini oluğun tabanından yaklaşık 3 cm uzaklıkta bir konumda durdurun.
Kutu kapağı kapalıdır (kutuda cüruf sıyırma deliği bulunmaktadır). Operatör, uygun bir koruyucu ceket giymelidir. Metal kutuya aktığında cüruf oluşur ve metal yüzeyindeki cüruf, cüruf sıyırma deliğinden sıyırılarak alınabilir.
Üretim işlemini gerçekleştirmek, sıcaklık tutma aşamasına geçmek ve cüruf tahliye deliğini kapatmak için sıcaklığın 780 derecenin üzerine çıkması tavsiye edilir.
Isı koruma aşaması, döküm sırasında erimiş alüminyumun, operatör tarafından ayarlanan sıcaklıkta kalıplık içinde kalmasını sağlar.
Bu bekletme aşamasında herhangi bir alüminyum sıvısı işlenmez.
Erimiş alüminyumun rotora girip rotor havalandırma deliklerini tıkamasını önlemek için rotora az miktarda inert gaz verilmesi gerekir.
Erimiş metalin doldurma işlemi sona erdikten sonra, ısıtıcı derhal çalıştırılmalıdır ve ısıtma, operatör tarafından ayarlanan metal yalıtım parametrelerine göre kontrol edilir.
Erimiş alüminyumun sıcaklığını kontrol etmek için ısıtma sistemini çalıştırırken, gaz akış hızının izlenmesi gerekmektedir; rotor hızı artar ve hız, bekletme aşamasından işleme aşamasındaki ayarlanan hıza geçer; ayrıca rotora giren inert gaz akışı, bekletme aşamasından işleme aşamasına doğru artar.
Operatör, işleme aşamasında erimiş alüminyumun sıcaklığını ayarlar ve istikrarlı bir gaz giderme çalışma durumuna ulaşmak için bu modda ısıtma işlemini gerçekleştirir.
İlgili yazılar:
 Erimiş Alüminyumdan Gazın Giderilmesi
 Hidrojen Gazının Giderilmesi
 Çevrimiçi Arıtma ve Gaz Giderme Sistemleri
 Metallerin Gazdan Arındırılması
 Çevrimiçi Döner Gaz Giderme Ünitesi
 İnert Gaz Arıtma
 Dönen Gaz Giderme Kutusu
 Alüminyum Gaz Giderme Yöntemleri
 Alüminyumun Azotla Gazdan Arındırılması: Süreç, Avantajlar ve Ekipmanlar
 Çevrimiçi Gaz Giderme Yöntemleri
 Gaz Giderme Cihazı
 Döner Gaz Giderici